Nyheter
Hjem / Nyheter / Bransjenyheter / Slagfaste hansker: Karakterer, materialer og innkjøpsveiledning for kjøpere


En presseoperatør ved en metallstemplingslinje strekker seg inn for å fjerne en fastkjøring. Terningen lukkes. Hansken hans tar slaget, og forskjellen mellom en forslått hånd og en brukket en kommer ned til noen millimeter termoplastisk gummi som sitter over knokene. Det er hele jobben med slagfaste hansker. De er ikke kuttbestandige hansker med et tøffere navn, og de er ikke arbeidshansker i skinn med litt polstring limt på.
Her er det korte svaret først. Hvis arbeiderne dine møter fallende verktøy, svingende komponenter, klempunkter eller gjentatte støt mot harde kanter, spesifiser hansker med en testet slagstyrke, enten ANSI/ISEA 138 ytelsesnivå 1, 2 eller 3 , eller støtpiktogram under EN 388:2016. Hvis eksponeringen kun er slitasje og lett skjæring, er en støtklassifisert hanske nesten helt sikkert feil spesifikasjon, og du vil betale for polstring som aldri tjener seg.
Resten av denne siden dekker hva disse vurderingene faktisk måler, hvordan skinn- og syntetiske konstruksjoner er forskjellige i feltet, hvilke kombinasjoner som håndterer de rotete jobbene der slag, kutt, olje, vann, kulde og varme kommer sammen, og hva importører, grossister og distributører bør verifisere før de frigir en bulkbestilling.
Impact er en kort, høyenergibelastning. En tappet skiftenøkkel, en svingende stålplate, et rekylverktøy, en klempunkt på en transportør eller en hånd presset mot en skarp kant under montering leverer alle kraft over et veldig kort vindu. Hanskens jobb er å spre den kraften over et større område og strekke tiden hånden absorberer den over, noe som senker topptrykket på ethvert enkelt punkt på hånden.
Kuttmotstand fungerer annerledes. Skjæreskader kommer fra et blad eller en skarp kant som glir over materialet under press. Kuttytelse handler om hvor mye belastning et blad trenger for å kutte materialet, og det er grunnen til at kuttbestandige hansker er avhengige av garn med høy styrke, aramidblandinger eller tettvevd lær i stedet for harde plastskall.
Dette skillet er kommersielt viktig. En kjøper som bestiller en slaghanske for å løse et kuttproblem, vil ende opp med et tyngre, mindre fingernem produkt som fortsatt ikke består kutttesten. En kjøper som bestiller en tynt kutt hanske for å løse et støtproblem vil få et produkt som rives opp innen en uke etter vanlig bruk.
Ingen hanske på markedet forhindrer en klemskade fra en hydraulisk presse eller en saktegående tung valse. Slagvurderinger adresserer et enkelt dynamisk slag ved et definert energinivå, ikke vedvarende kompresjon. Slaghansker gir heller ingen elektrisk isolasjon med mindre de har en spesifikk lysbue- eller dielektrisk karakter, og de gir ingen beskyttelse mot kjemisk permeasjon. Der disse farene eksisterer, må støthansken sitte inne i et bredere PPE-program i stedet for å erstatte den.
To standarder dominerer anskaffelsesspesifikasjoner: ANSI/ISEA 138 i Nord-Amerika og EN 388:2016 i Europa. De er ikke utskiftbare, og en spesifikasjon som viser den ene uten den andre vil ofte svikte ved fortolling eller ved kundens innkommende kontroll.
Testen slipper en kjent masse på en hanskeprøve som hviler på en kuppelformet ambolt, med en kraftsensor under. Fire knokeposisjoner og tommelen testes over flere prøver. Resultatet er rapportert som topp overført kraft i kilonewton, og den endelige vurderingen gjenspeiler prøven med dårligst ytelse, ikke gjennomsnittet.
De tre nivåene er definert av øvre terskler:
| Ytelsesnivå | Maksimal topp overført kraft | Typisk felttolkning |
|---|---|---|
| Nivå 1 | 9,0 kN | Grunnleggende knokebeskyttelse for lett montering og håndtering |
| Nivå 2 | 6,5 kN | Generell industriell bruk, vedlikehold, verktøyhåndtering |
| Nivå 3 | 4,5 kN | Tung fabrikasjon, støperiarbeid, manuelle oppgaver med høy energi |
Kjøpere bør merke seg at nivået er satt av den svakeste av de testede posisjonene. En hanske som fungerer godt ved knokene, men dårlig ved tommelen, vil bli gradert på tommelen. Dette er grunnen til at en fabrikk som kun sjekker baksiden av hånden internt vil produsere prøver som mislykkes med tredjepartsverifisering.
EN 388 dekker slitasje, kutt, riv og punktering, og 2016-revisjonen la til en TDM-kutttest for materialer med høyere ytelse pluss en separat slagtest. I gjeldende versjon får en hanske som består slagprøven bokstaven P under skjoldpiktogrammet. Det er et bestått eller ikke bestått resultat, ikke en gradert skala.
Den praktiske konsekvensen er at en europeisk kunde som ber om «EN 388 impact» ber om et ja eller nei, mens en nordamerikansk kunde som ber om «ANSI level 2» ber om et spesifikt performance-band. Leverandører som kan holde begge settene med dokumentasjon samtidig er betydelig enklere å samarbeide med enn de som bare kan produsere ett.
Avstanden mellom nivåene er mindre enn de fleste innkjøpsteam antar når de først ser tallene på et spesifikasjonsark. Diagrammet nedenfor plotter den tillatte overførte kraften på hvert ANSI/ISEA 138-nivå på en felles skala slik at forskjellene er synlige side ved side.
Maksimal tillatt topp overført kraft etter ANSI/ISEA 138-nivå (kN)
Lavere overført kraft indikerer større beskyttelse. Alle søyler tegnet til en felles skala.
Det diagrammet tydeliggjør er at å flytte fra nivå 1 til nivå 3 krever at hansken absorberer omtrent halvparten av kraften som et nivå 1-produkt tillates å passere gjennom. Denne reduksjonen oppnås hovedsakelig av pansertykkelse, materialtetthet og antall uavhengige segmenter i bakhåndsskallet, som alle gir vekt og reduserer fleksibiliteten.
Det forklarer også hvorfor nivå 2 har blitt den fungerende standarden på tvers av generell industri. Steget fra nivå 1 til nivå 2 gir en meningsfull reduksjon i overført kraft for en beskjeden økning i bulk, mens trinnet fra nivå 2 til nivå 3 vanligvis skyver hansker inn i en vektkategori som arbeidere synes er slitsomt å ha på seg over et helt skift.
For innkjøpsteam er den praktiske lesningen at spesifikasjonen skal følge den målte faren i stedet for det høyeste tallet som er tilgjengelig i katalogen. En operasjon som spesifiserer nivå 3 på tvers av hver arbeidsstasjon vil ofte se at samsvar faller og hanskeforbruket øker, fordi arbeidere fjerner tunge hansker ved første anledning og tar dem på igjen langt sjeldnere.
Slaghansker på det nåværende markedet faller inn i tre brede konstruksjonsfamilier. Den rette familien avhenger av hvor mye fingerferdighet oppgaven krever og hvor mange andre farer som deler samme arbeidsområde.
Dette er det dominerende designet innen metallproduksjon, bilmontering og generelt vedlikehold. En håndflate med fullnarvet eller delt okseskinn håndterer slitasje og grep mens et støpt TPR-skall dekker knokene og håndbaken. Skallet er vanligvis segmentert slik at fingrene fortsatt kan bøye seg. Kvalitetsforskjeller viser seg i hardheten til TPR-blandingen, tykkelsen på de enkelte segmentene og om skallet er sydd til en separat liner eller limt direkte på læret.
En vanlig feilmodus i billige versjoner er delaminering ved fingerleddene etter noen ukers bruk. Det er vanligvis et bindings- eller sømproblem snarere enn et materialproblem, og det er verdt å spørre en leverandør om hvordan skallet festes før du legger inn en volumbestilling.
Syntetisk mikrofiberskinn gir jevn tykkelse fra batch til batch, motstår oljeabsorpsjon bedre enn naturlig skinn i noen formuleringer og kan vaskes mer aggressivt. Avveiningen er at den generelt gir lavere kuttytelse og mindre naturlig grep på oljete eller våte overflater. For miljøer der hygiene og repeterbar tykkelse betyr mer enn kuttbeskyttelse, er syntetiske konstruksjoner et rimelig valg.
Mange industrielle jobber involverer innvirkning pluss noe annet, og markedet har svart med komposittdesign. En enkelt hanske kan bære vannavstøtende egenskaper, oljebestandighet, flammehemmende egenskaper, kuldeisolasjon og lysbuebeskyttelse sammen med støtklassifiseringen. Disse produktene er bygget ved å kombinere en ytre av behandlet skinn, en innvendig membran eller belegg og et foret bakhåndskall.
Komposittkonstruksjon er der leverandørevnen skiller seg raskt. Ved å legge til en andre eller tredje funksjon endres solingen, etterbehandlingen og monteringssekvensen, og det er relativt lett å miste slagytelsen mens man jakter på vannmotstand eller termisk isolasjon. Kjøpere som vurderer en kompositthanske bør be om den fullstendige testrapporten om det ferdige produktet i stedet for en rapport om læret alene.
Håndflatemateriale driver slitetiden, grepet, kostnadene og hvordan hansken faktisk føles etter fire timers bruk. Tabellen nedenfor sammenligner alternativene som oftest oppgis av produsenter av arbeidshansker i skinn.
| Materiale | Slitasjeliv | Grep på oljete overflater | Behendighet | Relativ kostnad | Vanlige applikasjoner |
|---|---|---|---|---|---|
| Fullnarvet kuskinn | Høy | Bra | Moderat | Middels | Fabrikasjon, sveising, tung håndtering |
| Splitt kuskinn | Middels to high | Moderat | Moderat | Lav til middels | Generell arbeidskraft, bygg og anlegg, logistikk |
| Geiteskinn | Middels | Veldig bra | Høy | Middels to high | Presisjonsmontering, kjøring, hagearbeid |
| Saueskinn | Lav til middels | Bra | Veldig høy | Middels | Lett montering, kalde forhold, komfort-først roller |
| Syntetisk mikrofiber | Middels | Moderat | Høy | Lav til middels | Høy-volume consumable programmes, washable environments |
Kuskinn er fortsatt volumvalget for tungt industriarbeid. Fullnarvet okseskinn holder strukturen lenger under slitasje og motstår riving i håndflaten, og det er grunnen til at det vises så ofte i sveise- og fabrikasjonslinjer. Splitt kuskinn koster mindre, men gir kortere levetid, og det behandles best som en forbruksvare i virksomheter med høy omsetning.
Geiteskinn er materialet å strekke seg etter når grepskvalitet betyr mer enn rå slitelevetid. Dens tettere fiberstruktur gir bedre følelse på små komponenter og forbedret kontroll på glatte overflater, og det er grunnen til at den vises ved presisjonsmontering, kjøring og hagearbeid i stedet for ved kraftig stempling. Saueskinn gir den høyeste fingerferdigheten av de naturlige alternativene, men den laveste slitestyrken, så det hører hjemme i roller der hansken handler mer om komfort og lett beskyttelse enn om å overleve konstant kontakt med grovt stål.
Syntetisk mikrofiber opptar volumforbruksposisjonen. Den gir utmerket tykkelseskonsistens og fungerer godt i vaskeprogrammer, men den lavere kutteytelsen betyr at den ikke bør brukes som en erstatning der det er skarpe kanter.
Impact reiser sjelden alene i industrielle omgivelser. Avsnittene nedenfor går gjennom de fire miljøene der spesifikasjonsfeil koster mest, og hvor forskjellen mellom en enkeltfunksjons- og en kompositthanske blir synlig i løpet av en måned.
Dette er det klassiske påvirkningsmiljøet: skarpe platekanter, tungt verktøy, svingende deler og konstant håndtering av stive komponenter. Et nivå 2-håndskall kombinert med en kuttbestandig håndflate dekker de fleste av disse oppgavene. Se passformen rundt fingerskrittet, fordi pansersegmentene må bøye seg med hånden uten å åpne et gap som lar en arkkant gli inn under skallet.
Der det er oljetåke, kjølevæskespray eller hydraulikkvæske, vil håndflaten stivne og miste grepet med mindre læret er behandlet. Et behandlet okseskinn med kuttbestandig fôr og nivå 2-støtskall takler den kombinerte belastningen uten å tvinge til et nytt hanskeskift under skiftet.
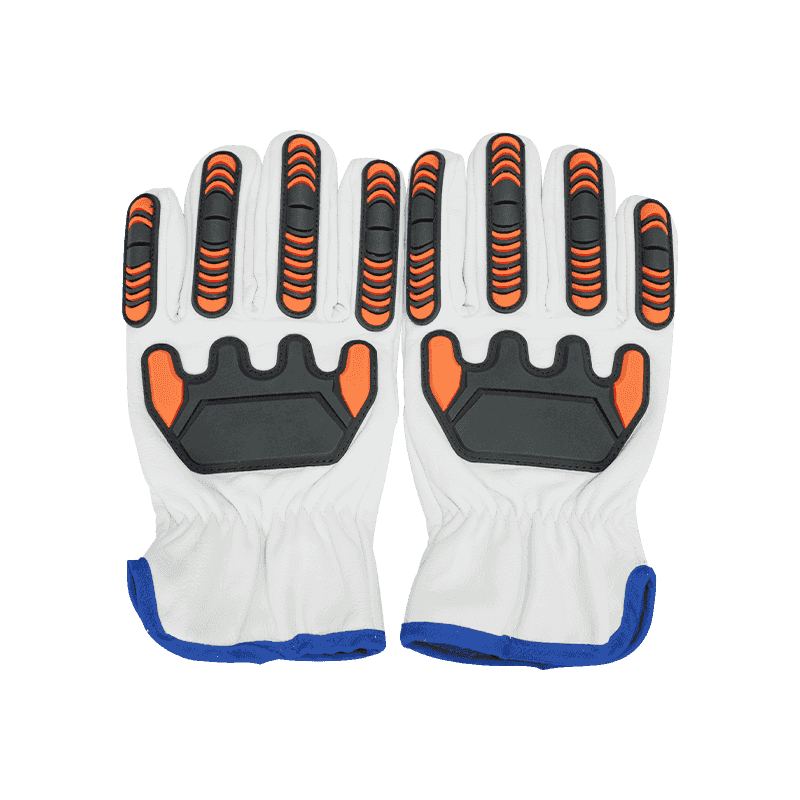 Anti-støt Kuttbestandige kuskinnhansker 1. Disse hanskene er laget av høykvalitets okseskinn, som er kjent for sin ønskelige slitestyrke, rivebestandighet og fleksibilitet, og kan effektivt r... Se produkt →
Varme og støt overlapper oftere enn de fleste sikkerhetsprogrammer antar. Sveisere håndterer varmt metall, slipper tunge armaturer og jobber nær skarpe kanter, og en hanske som kun beskytter mot gnister vil ikke overleve kontakt med arbeidsstykket. Lengre mansjetter, tyngre lær og flammehemmende behandling betyr noe, og slagskallet må plasseres slik at det ikke fanger varmen mot håndbaken.
For TIG og presisjonssveising er fingerferdighet den begrensende faktoren, og slagskallet må være tynt nok til at sveiseren fortsatt kan kontrollere fyllstaven. For tyngre manuell metallbuearbeid gir en lengre mansjett og tykkere lær bedre beskyttelse mot sprut som beveger seg oppover underarmen.
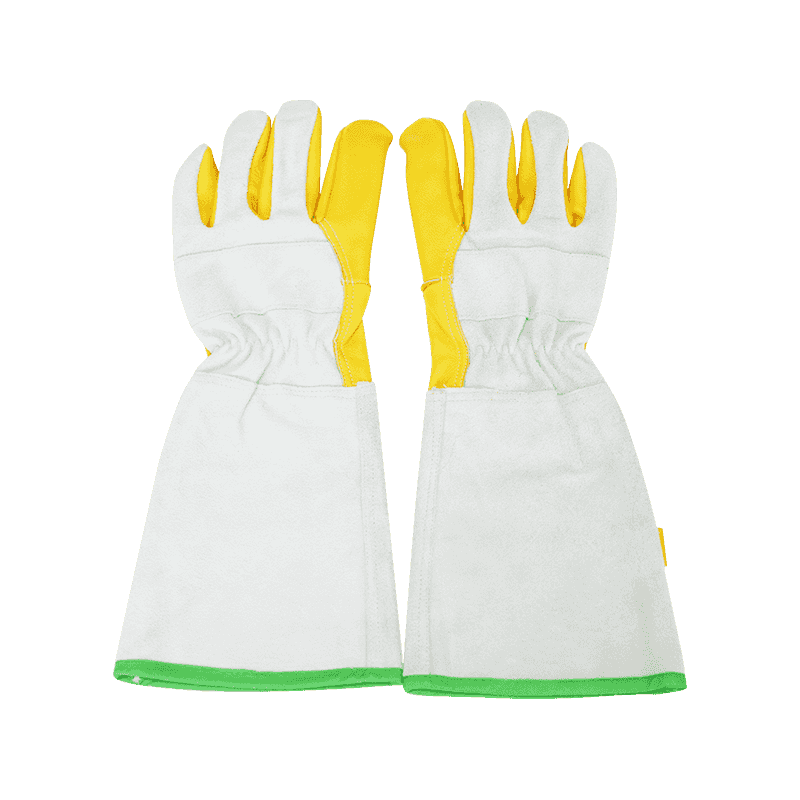 Forlengede sveisehansker av okseskinn 1. Den ønskelige ytelsen til sveisehansker av okseskinn sikrer arbeidernes sikkerhet under sveiseoperasjoner. Den tåler høye temperaturer, gnister og sprut... Se produkt →
Våte og oljete overflater er der de fleste slagspesifikasjonene stille feiler. Ubehandlet skinn absorberer vann, mykner og mister både grep og strukturell integritet, og en oljemettet håndflate mister friksjonen akkurat når arbeideren trenger det mest. For disse forholdene, se etter behandlet skinn med vann- og oljeavstøtende egenskaper, pluss flammehemming der lysbueeksponering er mulig.
Det er verdt å merke seg at vannavvisning og vannmotstand ikke er samme egenskap. En frastøtende finish fjerner spray og lett kontakt; en membranstøttet konstruksjon blokkerer vedvarende metning. Forskjellen er viktig når hansken bæres gjennom et helt vått skift i stedet for ved sporadiske spruteksponering.
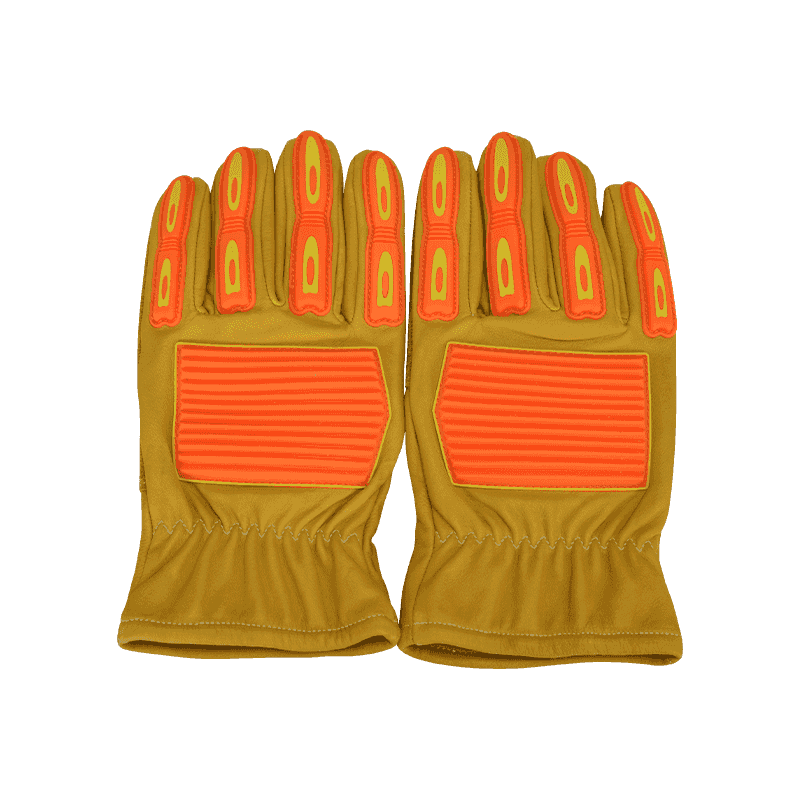 Vanntette oljebestandige flammehemmende anti-støt kuskinnshansker De høyytelses vernehanskene tar i bruk avansert materialproduksjonsteknologi og presis prosesseringsteknologi og realiserer den organiske kombinasjonen av forskjellige p... Se produkt →
Kalde miljøer endrer måten støtpanser oppfører seg på. Termoplastisk gummi stivner ved lav temperatur, noe som reduserer fleksibiliteten og kan gjøre at skallet føles sprøtt. En hanske designet for kjølerom trenger både en isolerende foring og en panserblanding valgt for lavtemperatur-flex, ellers brytes beskyttelsen ned akkurat når arbeiderens reaksjonstid allerede er langsommere.
Den praktiske spesifikasjonen kombinerer støtbeskyttelse, kuttbeskyttelse og kuldeisolering i ett produkt, og derfor har komposittdesign vokst i kaldkjedelogistikk og vinterkonstruksjonsarbeid.
Når den tekniske spesifikasjonen er avgjort, går innkjøpssamtalen over på konsistens, dokumentasjon og ledetid. Dette er punktene der en innkjøpsordre enten går jevnt eller genererer et år med avkastning.
Bestill prøver fra minst tre produksjonsserier i stedet for én. Slagytelsen avhenger dels av panserblandingen og dels av sammenstillingen, og små skift i bindingstrykk eller stingspenning kan flytte en hanske mellom nivåene. En leverandør som kan demonstrere stabile resultater over tre påfølgende kjøringer er vesentlig lavere risiko enn en som bare kan vise en enkelt gylden prøve.
De fleste produsenter av arbeidshansker i skinn tilbyr OEM- og ODM-programmer som dekker håndflatemateriale, mansjettlengde, rustningskonfigurasjon, farge, merkevarebygging og emballasje. Avveiningene er velkjente: tilpassede farger og skreddersydd skallgeometri øker minimumsbestillingsmengdene og forlenger utviklingstiden, mens standardspesifikasjoner sendes raskere og koster mindre per par.
For distributører som bygger et eget merkesortiment, er det vanligvis fornuftig å starte med en eller to standardkonstruksjoner og kun tilpasse merkevarebygging og emballasje. Når produktet flytter seg og spesifikasjonen er validert i felten, blir dypere tilpasning mye lettere å rettferdiggjøre.
Slaghansker svikter i felten av årsaker som ikke har noe å gjøre med karakteren på etiketten. De blir fjernet fordi de er for varme, for stive eller feil størrelse, og når den vanen først har dannet seg, er det veldig vanskelig å reversere.
Hanskestørrelsen er vanligvis basert på håndflateomkretsen målt rundt knokene, med håndlengde brukt som en sekundær sjekk. En arbeider som måler på grensen mellom to størrelser bør generelt ta den større størrelsen for en slaghanske, fordi rustningen reduserer den tilgjengelige strekningen over håndbaken. En hanske som er for liten vil trekke skallet stramt over knokene og redusere beskyttelsen i stedet for å forbedre den.
Panser på baksiden fanger varme. I varme verksteder fører dette til svette, som myker opp skinnet fra innsiden og fremskynder slitasjen. Pustende foringer, perforerte skallsegmenter og fukttransporterende foringer hjelper alle, og der de ikke er tilgjengelige, fungerer det ofte bedre å rotere to par per arbeider over et skift enn å bytte til en lettere spesifikasjon.
Monteringsarbeid som involverer små festemidler trenger vanligvis en hanske som lar arbeideren plukke opp en mutter eller en bolt uten å fjerne den. Hvis støtskallet forhindrer det, vil arbeiderne trekke av hansken for det fine arbeidet og ta den på igjen for det tunge arbeidet, noe som slår hensikten. I disse rollene er et lettere nivå 1-skall med en tynn geiteskinnshåndflate ofte mer effektivt enn et tyngre nivå 3-produkt som ingen holder på.
Slaghansker brytes ned på måter som er lett å gå glipp av. Pansringen kan forbli visuelt intakt mens festepunktene under allerede har sviktet, noe som betyr at en hanske kan se brukbar ut helt til det øyeblikket den faller fra hverandre under belastning.
Skinnhansker bør rengjøres i henhold til produsentens instruksjoner, vanligvis med en fuktig klut og mild såpe i stedet for løsemiddel. Løsemidler fjerner de naturlige oljene fra læret og fremskynder sprekkingen. Tørking bør skje ved romtemperatur unna direkte varme, fordi høytemperaturtørking herder både læret og den termoplastiske rustningen. Syntetiske mikrofiberhansker er mer tolerante for vask, men bør fortsatt tørkes vekk fra direkte varmekilder.
Utskifting bør utløses av ett av følgende: synlig adskillelse mellom skallet og skinnet, sprekker som går gjennom mer enn ett pansersegment, håndflateskinn som er slitt gjennom foringen, eller en mansjett som ikke lenger holder. En nyttig regel for distributører og sikkerhetsansvarlige er å registrere hvor mange skift et par overlever under normal bruk, og deretter sette utskiftingsintervallet litt under dette tallet i stedet for å vente på en formell feil.
De beskriver hvor mye kraft som tillates å passere gjennom hansken under en kontrollert støttest. Nivå 1 tillater opptil 9,0 kN, nivå 2 opp til 6,5 kN og nivå 3 opp til 4,5 kN. Lavere er bedre, og vurderingen er satt av den dårligste testede posisjonen.
Nei. Impact-hansker er bygget for å absorbere et dynamisk slag, vanligvis gjennom et støpt skall på håndbaken. Kuttbestandige hansker er bygget for å motstå et blad eller en skarp egg. Noen produkter har begge klassifiseringer, men de to egenskapene er testet separat og bør spesifiseres separat.
Bare hvis hansken har en spesifikk lysbue- eller dielektrisk karakter. Standard slagpanser gir ingen elektrisk isolasjon. Der det eksisterer lysbueeksponering, sitter støtlaget vanligvis inne i et klassifisert system i stedet for å fungere som den primære elektriske barrieren.
Fullnarvet kuskinn gir generelt den lengste slitetiden blant de vanlige alternativene, etterfulgt av delt kuskinn og deretter geiteskinn. Syntetisk mikrofiber sitter i midten for slitasje, men gir bedre batch-til-batch-konsistens. Det riktige svaret avhenger fortsatt av den dominerende faren i oppgaven.
En praktisk tilnærming er tre par per kandidatmodell, trukket fra ulike produksjonsserier der det er mulig. Dette gir nok data til å sammenligne passform, fingerferdighet og tidlig slitasje på tvers av operatører uten å forplikte seg til et fullt beholdervolum.
Selve panserblandingen endres vanligvis ikke dramatisk, men festet mellom skallet og hanskekroppen gjør det. Når segmentene begynner å løfte seg eller sømmen svikter, faller den effektive beskyttelsen selv om materialet ser intakt ut. Derfor bør inspeksjon fokusere på feste fremfor utseende alene.
Bekreft at piktogrammene og ytelsesnivåene som er trykt på emballasjen samsvarer med gjeldende testrapport, at størrelsene er tydelig merket, og at eventuelle vedlikeholdsinstruksjoner samsvarer med det materialet tåler. Uoverensstemmelse mellom emballasjekrav og testdokumentasjon er en av de vanligste årsakene til at forsendelser blir avvist ved mottaksdokken.
De fleste erfarne produsentene tilbyr OEM- og ODM-programmer som dekker palmemateriale, skallkonfigurasjon, farge, merkevarebygging og emballasje. Tilpasset skallgeometri og skreddersydde farger øker vanligvis minimumsbestillingskvantiteter, mens merkevare- og emballasjeendringer vanligvis er lettere å tilpasse ved lavere volum.
For en dypere titt på hvordan kuttytelse er etablert i arbeidshansker i skinn, se vår tekniske merknad om hva bestemmer kuttmotstanden til kuttbestandige okseskinnhansker . Hvis håndtretthet er en tilbakevendende klage på dine linjer, diskusjonen om hvordan funksjonelle hansker reduserer håndtretthet og forbedrer arbeidseffektiviteten dekker designfaktorene som betyr mest.
Hvis du er interessert i våre produkter, vennligst kontakt oss

 +86-0513-68163373