Nyheter
Hjem / Nyheter / Bransjenyheter / Kevlar-hansker: Kuttmotstand, typer, standarder og hvordan velge riktig


På mer enn én metallstemplingslinje har en sikkerhetssjef byttet ut alle kuttbestandige hansker på gulvet med en lett 18-gauge Kevlar-strikk etter en nesten-ulykke med skjærkant. I løpet av få dager kommer vedlikeholdsteamet tilbake med strimlede mansjetter og en stump klage: de nye hanskene stopper rene knivskjær, men svikter mot slitende grader og kraftige støt. Fiberen er ikke problemet; hanskearkitekturen er. Det er det første du må forstå om Kevlar-hansker.
Kevlar-hansker, som betyr enhver hanske som bruker para-aramidfiberen som først ble kommersialisert under Kevlar-merkenavnet på begynnelsen av 1970-tallet, er en bærebjelke i industriell håndbeskyttelse fordi de virkelig motstår skjæring, tåler varme og overgår de fleste syntetiske stoffer i seighet. Likevel spenner kategorien over alt fra et delikat 21-gauge strikket skall til en kraftig skinnforsterket motorsaghanske. Riktig valg mellom disse konstruksjonene er det som skiller et vellykket sikkerhetsprogram fra et som rett og slett ser bra ut på papiret.
Denne guiden forklarer hvordan Kevlar stopper kutt, hva ANSI/ISEA kuttnivåer faktisk måler, hvilke hanskestrukturer som passer til hvilke oppgaver, hvordan Kevlar sammenligner seg med andre kuttbestandige fibre, og hva kjøpere bør verifisere før de bestiller fra en Kevlar-hanskeprodusent eller en kuttbestandig arbeidshanskerleverandør. Bruk tabellene og utvalgssjekklisten når du vurderer prøver fra en grossistfabrikk for kuttbestandige hansker, og hold vedlikeholdsdelen tilgjengelig når hanskene er i bruk.
Kevlar er en para-aramid syntetisk fiber utviklet av DuPont og introdusert kommersielt på begynnelsen av 1970-tallet. Dens molekylære struktur består av stive polymerkjeder som retter seg langs fiberaksen, noe som gir materialet en strekkstyrke omtrent fem ganger den for stål på lik vektbasis. I motsetning til nylon eller polyester, smelter ikke Kevlar; det begynner å brytes ned ved rundt 450°C, og det er grunnen til at fiberen vises både i ballistisk rustning og i varmebestandige hansker.
Kuttmotstandsmekanismen er forskjellig fra hva folk flest forestiller seg. Et knivblad "spretter ikke av" en Kevlar-hanske; i stedet motstår de høyfaste fibrene strekkkraften som en bladkant skaper når den presser og glir gjennom stoffet. Bladet må enten bryte polymerkjedene eller tvinge fibrene fra hverandre, som begge krever betydelig mer energi enn å kutte et bomulls- eller nylongarn. Når en kutttest utføres, beveger bladet seg gjentatte ganger over stoffet med mindre det stoppes av materialet, og hansker laget av aramidgarn stopper konsekvent kupptestbladet ved mye lavere reiseavstander enn handelsstoff.
Gauge er den neste variabelen som påvirker ytelsen. I strikket hanskekonstruksjon refererer måleren til antall masker per tomme. En 7-gauge eller 10-gauge hanske bruker tykt garn og en åpen, pustende strikk, mens en 18-gauge eller 21-gauge hanske er mye finere og tettere. Kevlar-hansker med lavere tykkelse føles solide og klumpete, noe som hjelper ved håndtering av tungt materiale; versjoner med høyere gauge gir bedre fingerferdighet og brukes til presisjonsmontering, men hvert enkelt garn har mindre bulk, så kuttvurderingen avhenger av garnets fibertetthet og antall lag spunnet inn i det.
De fleste Kevlar-hansker som selges i dag er ikke laget av 100 prosent aramid. Produsenter blander Kevlar med høyytelses polyetylen, nylon, spandex eller filament av rustfritt stål for å justere grep, komfort og kuttmotstand. En hanske som kaller seg en "Kevlar-hanske" kan inneholde så lite som 20 til 30 prosent aramid, mens resten er en rimeligere bærerfiber. Å lese selve fibersammensetningsetiketten er viktig, fordi "aramid" er en kjemi, ikke et bestemt produkt, og generisk para-aramidgarn fra andre produsenter kan matche Kevlars ytelse når karakteren er valgt riktig.
Hva Kevlar gjør mindre bra har også betydning. Det er sårbart for langvarig ultrafiolett eksponering, noe som fører til at polymerkjedene brytes ned og stoffet mister styrke. Den er også følsom for klorblekemiddel, som angriper den molekylære ryggraden, og for slitende overflater som kan kutte eller slites gjennom individuelle filamenter selv om hansken motstår rene skråstreker. Disse begrensningene forklarer hvorfor skinnforsterkede Kevlar-hansker finnes: skinn tåler slitasje- og punkteringsbelastningen, mens aramidforingen håndterer skråstrekstrusselen under.
Å forstå de seks vanligste Kevlar-hanskearkitekturene hjelper deg med å lese produktoppføringer og skjære gjennom markedsføringsspråket. Tabellen nedenfor oppsummerer de viktigste forskjellene, etterfulgt av en nærmere titt på hver type i den tiltenkte konteksten.
Tykk, tung, veldig tøff; høy slitasjetoleranse. Vanlig i glasshåndtering og metallfabrikk der fingerferdighet er sekundær.
Fin, tettsittende, høy taktil følsomhet. Best for håndtering av små deler og jobber der arbeidere avviser store hansker.
PU- eller nitrilbelegg over aramidstrikk forbedrer våtgrep og slutter å henge seg. Ideell for oljeholdige deler, biler og emballasje.
Sløyfestrikket aramidoverflate fanger luft og legger til pute; ofte brukt for varme, vibrasjoner og moderate skråstreker.
Lærskall eller håndflatelapper med aramidfôr eller sømmer. Best for slitasje, slag, sveisegnister og motorsagarbeid.
Kevlar-garn pakket med filamentløfter i rustfritt stål kutter karakterer til A6/A7. For skrapmetall, resirkulering og kraftig stempling.
| Hansketype | Konstruksjon | Typisk ANSI kuttnivå | Best egnede oppgaver |
|---|---|---|---|
| Kevlar strikk, 13-gauge | Kraftig aramidgarn, åpen strikk | A3–A4 | Glasshåndtering, lettmetallfabrikasjon, generell montering |
| Kevlar strikk, 18-gauge | Fint aramidgarn, tett strikk | A4–A5 | Presisjonsmontering, skarpe småkomponenter, elektronikk |
| Belagt Kevlar strikk | Aramidbase med PU eller nitrildipp | A4–A5 | Oljeaktige eller våte deler, bil, emballasje, inspeksjon |
| Kevlar frotté | Løkkestrikket aramidoverflate | A3–A4 | Varmenærhet, vibrasjonspåvirkede oppgaver, lett skjæring |
| Skinnforsterket aramid | Skinnskall eller håndflate over Kevlar-fôr | A4–A5 | Sveising, motorsag, tung fabrikasjon, slipende materialer |
| Kevlar med stålfilament | Aramid hybridgarn med stålomslag | A6–A7 | Skrapmetall, resirkulering, metallstempling, sylskarpe kanter |
Når du sammenligner spesifikasjoner, sjekk tre tall: måleren, ANSI/EN kuttvurderingen for den nøyaktige stilen og fiberblandingsprosenten. Mange leverandører viser bare fiberfamilien ("Kevlar" eller "aramid") uten å oppgi om garnet er blandet med nylon eller polyester, noe som direkte påvirker kutteytelsen etter vask. Vær også oppmerksom på at samme hanskestil kan være oppført som ANSI A4 i en testbatch og A5 i en annen, så et sertifikat som følger med selve produksjonspartiet er langt mer verdifullt enn en markedsføringsetikett.
Hver seriøs kuttbestandig hanske som selges globalt har en vurdering fra enten den amerikanske standarden ANSI/ISEA 105 eller den europeiske standarden EN 388. Den amerikanske standarden, oppdatert i 2016, erstattet det gamle enkeltnivåsystemet med ni kuttnivåer fra A1 til A9. Et uavhengig laboratorium måler kraften som kreves for å skjære gjennom stoffet ved hjelp av et rett blad under foreskrevne forhold, og resultatet konverteres til et gram-av-skjære-belastningsområde.
| ANSI-nivå | Klippebelastningsområde (gram) | Typiske materialer | Representative søknader |
|---|---|---|---|
| A1 | 200–499 | Bomull, lett nylon, tynt skinn | Lett montering, inspeksjon |
| A2 | 500–999 | Kuskinn, tyngre skinn, basissyntetikk | Generell håndtering, pakking |
| A3 | 1 000–1 499 | Standard Kevlar strikk, belagte stoffer | Glasshåndtering, metalldeler |
| A4 | 1 500–2 199 | Fin-gauge Kevlar, Kevlar blandinger | Stempling, platekantarbeid |
| A5 | 2 200–2 999 | Kevlar-tunge blandinger, HPPE-kompositter | Skarpt skrot, kabelhåndtering |
| A6 | 3 000–3 999 | Kevlar med stålfilament | Gjenvinning, kraftig stempling |
| A7–A9 | 4000 og over | Flerlags aramid- og stålkompositter | Ekstreme slash-miljøer |
Tabellen nedenfor sammenligner typiske ANSI-kuttnivåer for vanlige hanskematerialer, inkludert flere Kevlar-konstruksjoner. Det er en generell veiledning, ikke en erstatning for et testsertifikat på nøyaktig hanskestil.
De horisontale stolpene viser kuttmotstandsbåndet en kjøper kan forvente fra hver materialfamilie.
Høyere nivåer betyr at hanskens stoff stopper testbladet tidligere, noe som krever mer skjærekraft.
Skinn alene sitter nær den lave enden av skalaen, mens stålforsterket aramid når toppen.
Dette er grunnen til at det er viktigere å vurdere selve konstruksjonen enn å lese ordet "Kevlar" i et produktnavn.
Diagrammet gjør tre punkter umiddelbart synlige. For det første opptar vanlig bomull og standard skinn den lave enden av kuttmotstandsskalaen; en vanlig okseskinnshanske tester vanligvis rundt A2 eller A3, noe som er tilstrekkelig for lett montering, men ikke for håndtering av skarpt metall. For det andre hopper Kevlar-strikkehansker inn i A3-til-A5-båndet avhengig av tykkelse og garntetthet, og den finere 18-gauge-versjonen gir fortsatt sterk kuttmotstand fordi den tettere strikken sprer bladkreftene over flere garnkontaktpunkter. For det tredje, å kombinere Kevlar med stålfilament øker karakterene til A6 og høyere, som er nøyaktig hva resirkulerings- og stemplingsoperasjoner krever.
Det diagrammet ikke viser er punkterings- og slitestyrke. En kevlar-strikk kan stoppe en knivskjæring, men kan ikke stoppe en spiker eller en punktering med skarpe kanter, og det er grunnen til at lærforsterkning er nødvendig for slike farer. Slitasjemotstand er også en egen egenskap; aramidgarn kan slipe bort på grov betong eller uavgradede stålkanter, selv når hanskens kuttsertifikat ser sterkt ut. Dette er nettopp grunnen til at skinnforsterkede Kevlar-hansker har blitt en stift på fabrikkgulv, fordi skinn legger til et slitelag mens Kevlar gir skråforsvaret under.
For industrielle kjøpere er nøkkelen at materialnavnet bare er én variabel. Måler, foringskonstruksjon, belegg, skallmateriale og stingkvalitet endrer alle den endelige ytelsen, og et innkjøpsteam bør kreve et testsertifikat for nøyaktig produksjonsparti, ikke stole på en generisk "Kevlar"-etikett. I praksis inneholder mange hansker som selges som kuttbestandige allerede aramidfibre blandet med andre garn, så det er viktig å sjekke den faktiske sammensetningsprosenten. Jo høyere kuttnivå, jo stivere føles hansken vanligvis, noe som bringer oss tilbake til fingerferdighet som en konkurrerende prioritet. At avveiningen mellom kuttforsvar og håndtretthet er det vanligste problemet sikkerhetsledere tar opp etter en prøveordre.
Den europeiske standarden EN 388:2016 bruker en annen skala: bokstavvurderingene a, b, c, d og e for kupptesten, pluss bokstaven f for ISO 13997 (TDM) rettbladstesten. En hanske vurdert til 4X44D i det gamle systemet kan se ut som en ny 4X44D-klassifisering, men testmetodene endret seg, og det nye ISO 13997-resultatet kreves for materialer som sender kupptestbladet inn i stalltilstand. Når leverandøren din gir et EN 388-sertifikat, bekreft at TDM-testen ble brukt for kuttvurderingen, ikke bare den eldre kuppmetoden.
Skinn og aramid er naturlige partnere på arbeidsbenken. Skinn gir slitestyrke, struktur og grep som gjør bladets første kontakt sløv, mens kevlar under fanger opp alt som trenger inn i skinnet. Ved sveising beskytter lærskallet mot gnister og smeltesprut, og Kevlar-foringen blokkerer kutt fra skarpe kanter på arbeidsstykket. Ved håndtering av metallplater med grader, forhindrer skinn også svikten som en bar strikket hanske opplever på grove stålkanter.
Hybridkonstruksjonen løser også et komfortproblem. En tykk strikket Kevlar-hanske kan føles svett og stiv; lær, spesielt kuskinn, puster mer naturlig, former seg etter hånden og utvikler et bedre grep ved bruk. Når en kuttbestandig okseskinnhanske er sydd med en aramidfôr på håndflaten, ryggen eller begge deler, har arbeiderne en tendens til å bruke den i lengre skift uten å bli trett. Lengre slitetid gir bedre samsvar, som er en sikkerhetsmåling som innkjøpsavdelinger bør spore sammen med pris per par.
For kjøpere som vurderer denne kategorien, er de viktigste detaljene foringsdekning og stingtetthet. En Kevlar liner som dekker kun håndflaten etterlater tommelens skritt og fingertuppene eksponert; en fôr med full søm er overlegen. Dobbelnålssøm med høyfast tråd forhindrer også at foringen migrerer inne i skallet, som er en vanlig feilmodus i billige importerte hansker.
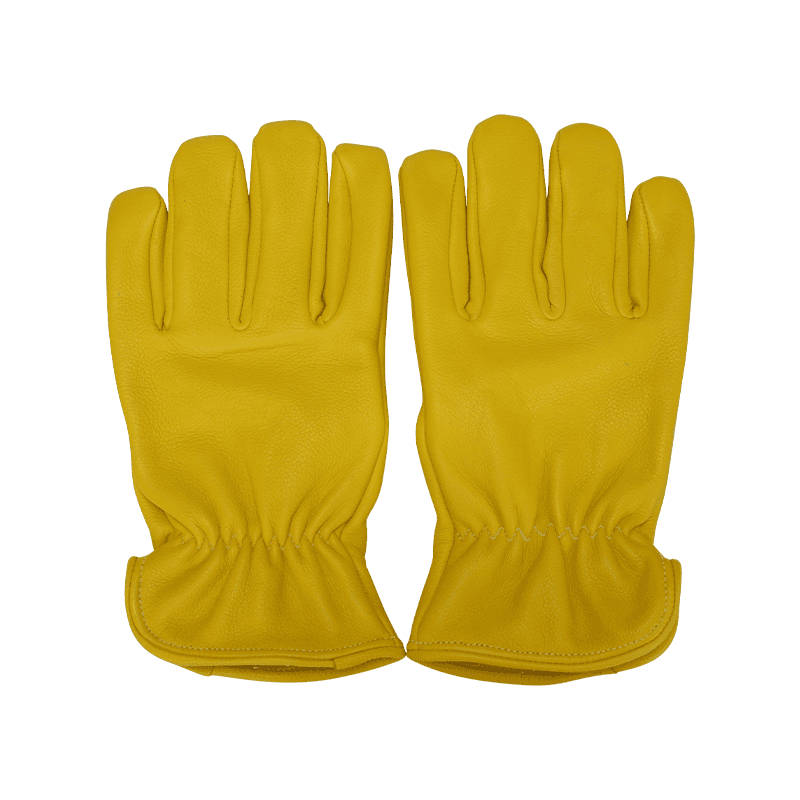 Kuttbestandige arbeidshansker av okseskinn med aramidfôr Disse hanskene kombinerer fullnarvet okseskinn med en kuttforsvarsfôr, og adresserer kuttfarer i industriarbeid. Kjøpere bør verifisere kuttmotstandsstandarden og foringskonstruksjonen for å sikre ekte beskyttelse. Se produkt →
Produsenter som Nantong Qiji Glove, som har bygget arbeidshansker i skinn siden 1988, tilbyr kuttbestandige okseskinnhansker som kombinerer fullnarvet eller toppnarvet okseskinn med kuttbeskyttelsesmaterialer i en enkelt sydd konstruksjon. Når du kjøper denne typen hansker fra en fabrikk, spør hvilken kuttmotstandsstandard som ble testet, om foringen er et ekte kevlar-garn eller et blandet aramidstoff, og om mansjetten er elastisk eller forsterket for påtrekksslitasje. Disse tre svarene forteller deg om hansken er designet for en faktisk kuttfare eller bare merket for det.
En spesifikk hybrid verdt spesiell oppmerksomhet er motorsaghansken. Motorsagbeskyttelsesstandarder, som EN 381-7, krever et spesifikt lag med kuttbestandig materiale på baksiden og venstre hånd for å stoppe et høyhastighets sagkjede. Lærskall med aramidpolstring er industristandardkonstruksjonen, fordi skinn motstår kjedets slitasje og aramidfibrene setter seg fast i sagens drivhjul. En vanlig skinnhanske gir ingen motorsagbeskyttelse, og en strikket aramidhanske gir ikke nødvendig dekning; kun en dedikert motorsaghanske med sertifisert polstring i de riktige sonene skal brukes til denne oppgaven.
Å velge de riktige hanskene Kevlar-produktet starter med en farebeholdning, ikke en merkepreferanse. Gå gjennom arbeidscellen og klassifiser hva arbeiderens hånd faktisk berører: skarpe kanter, slitende overflater, oljete deler, varme eller støt. Tabellen nedenfor kartlegger vanlige scenarier til anbefalte hanskekonstruksjoner og viser spesifikasjonene du bør verifisere før du kjøper.
| Arbeidsscenario | Primær fare | Anbefalt hanske | Hva du skal bekrefte |
|---|---|---|---|
| Metallstempling og fabrikasjon | Slash, slag, slitasje | Anti-støt skinnhanske med Kevlar-fôr | ANSI A4 , støtklassifisert håndbake |
| Håndtering av glass og keramikk | Slash, vått grep | Belagt Kevlar strikk (PU or nitrile) | A3 og belegg vedheft |
| Motorsag drift | Høyhastighetskutt, vibrasjon | Kjedesaghanske i skinn med aramidpolstring | EN 381-7 samsvar, venstre bakdekning |
| Sveising og varmt arbeid | Kutt, varme, gnister, smeltet sprut | Sveisehanske av kuskinn med Kevlar-fôr | Flammemotstand, A4 , mansjettlengde |
| Avfallssortering og gjenvinning | Alvorlig kutt, punktering | Kevlar hanske med stålfilament | A5 og punkteringsmotstandslag |
| Presisjonsmontering | Lette kutt, fingerferdighet krav | 18- eller 21-gauge Kevlar-strikk | A3 minimum, tett passform, lav håndtretthet |
Ved metallstempling er den dominerende risikoen en kombinasjon av skarpe platekanter og gjentatt støt mot matriser. En tynn strikket hanske gir ingen støtbeskyttelse, mens en standard skinnhanske kan mangle tilstrekkelig kuttbeskyttelse. Det riktige valget er en kuttbestandig anti-slagmodell, for eksempel de anti-slagfast kuttbestandige okseskinnhanskene som brukes i bilpressebutikker, som plasserer en støtdempende pute på baksiden av hånden over en kuttbestandig håndflate og foring. Verifikasjonsprioriteten er støtklassifiseringen, så spør leverandøren om EN 13594 eller støttestdata hvis tilgjengelig.
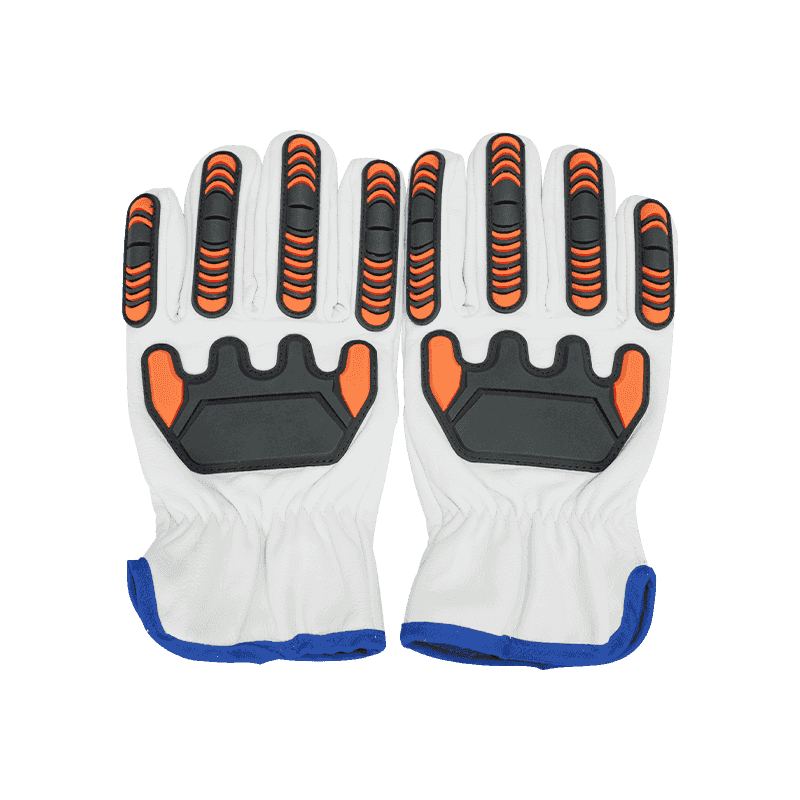 Slagfast kuttbestandige kuskinnhansker Disse hanskene er designet for metallstempling og presseverkstedsoppgaver, og legger til støtdempende polstring på baksiden av hånden over en kuttbestandig okseskinnshåndflate og foring, og bidrar til å redusere støt og kuttrisiko. Se produkt →
For motorsagmannskaper er det ingen erstatning for en hanske bygget i henhold til EN 381-7. Skinnskallet motstår slitasje og det fangede aramidlaget hindrer kjedet i å trekke hånden inn i stangen. Ikke la en "kuttbestandig motorsagarbeidshanske"-etikett erstatte det faktiske EN-standardsertifikatet; noen generelle kuttbestandige hansker hevder motorsag egnethet uten å oppfylle de spesifikke energi- og dekningskravene i standarden.
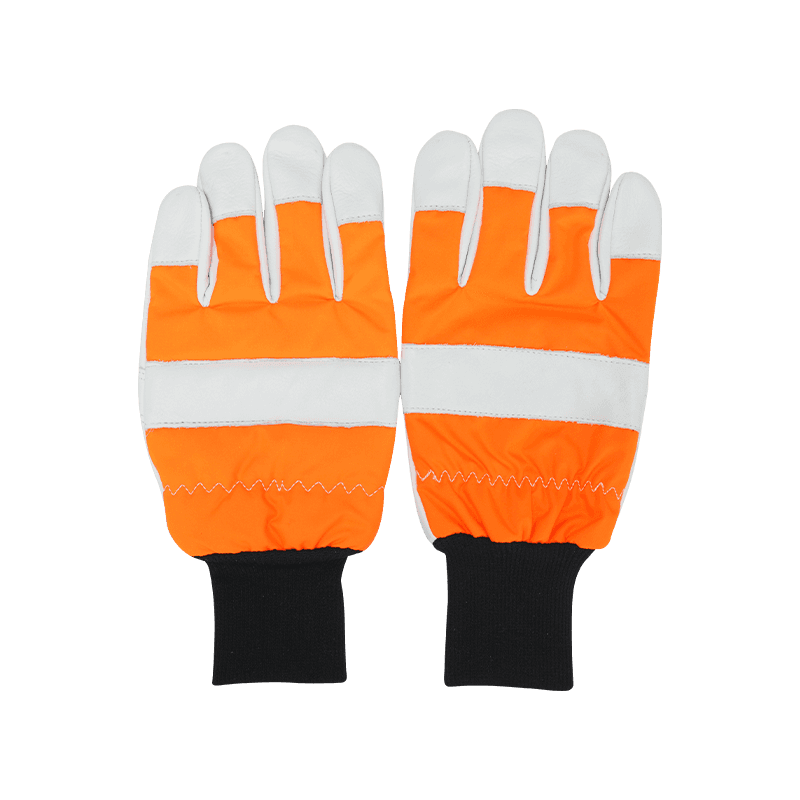 Arbeidshansker med kuskinnskinn og kuttbestandige motorsag Disse kuskinnshanskene er bygget for motorsagførere, og har ekstra anti-kutt materiale på baksiden av venstre hånd og er ment å oppfylle spesifikke sikkerhetsstandarder. Bekreft samsvar med EN 381-7 før bruk. Se produkt →
Ved sveising håndterer en sveisehanske av okseskinn med Kevlar-foring både termiske og kuttfarer. Skinnet avviser gnister og kortvarig flammekontakt, mens foringen stopper kutt fra skarpe metallkanter på benken. Mansjettlengden har også betydning; en utvidet hanske beskytter håndleddet og underarmen. Spesielt TIG-sveising drar nytte av en tynnere, mer taktil hanske som fortsatt bærer et aramidlag, og mange leverandører tilbyr en dedikert TIG-versjon.
Resirkulerings- og avfallssorteringsmiljøer er den tøffeste testen. Forurensede skarpe gjenstander, glasskår, nåler og slipende emballasje vises i samme søppelkasse, og intet enkelt materiale dekker enhver fare. Den typiske anbefalingen er en Kevlar-hanske med stålfilament klassifisert som minst A5, som bæres med en separat punkteringssikker foring når det er fare for nål eller ledning. Å kjøpe en enkelt "universell" hanske for denne sektoren fører vanligvis til kompromittert ytelse på den ene eller den andre risikoen.
Til slutt, presisjonsmontering er der fingerferdighet overgår vurderingen av råsnitt. En 21-gauge Kevlar-strikk kan rangeres så lavt som A3, men dens taktile tilbakemelding lar arbeidere håndtere små skruer, klips og tynne ledninger uten å ta av hansken. Påbud om en A6-hanske i denne sammenhengen er kontraproduktivt fordi arbeidere vil kaste av seg de store hanskene ved første anledning. Velg minimum kuttnivå som samsvarer med den faktiske kanteksponeringen, og maksimer deretter komforten.
Aramidfibre konkurrerer i det kuttbestandige markedet med høyytelses polyetylen, polyetylen med ultrahøy molekylvekt, stålkjernegarn og glassfiberblandinger. Hver kjemi har en forskjellig styrkeprofil, og den beste hanskeleverandøren kan kun anbefale den rette når kjøperen avslører den faktiske anvendelsen, ikke bare ønsket kuttnivå.
| Materiale | Kuttmotstand | Varmebestandighet | Behendighet | Holdbarhet | Relativ kostnad |
|---|---|---|---|---|---|
| Kevlar (aramid) | Høy | Utmerket (smelter ikke) | Bra | Bra | Middels høy |
| HPPE / UHMWPE | Høy | Lav (smelter ved ~150°C) | Utmerket | Moderat | Middels |
| Stålkjernegarn | Veldig høy | Lav (leder varme) | Dårlig til rettferdig | Høy | Middels |
| Glass-fiber blanding | Moderat-high | Bra | Rettferdig | Moderat (fiber itch) | Lavt |
| Kun skinn | Lavt-moderate | Bra | Moderat | Høy | Middels |
Høyytelses polyetylen (HPPE), som selges under merkenavn som Dyneema, er den nærmeste konkurrenten til Kevlar i segmentet med kuttehansker. HPPE-strikk er merkbart mykere og mer behagelig, og de kan oppnå ANSI A4 til A6 med en fin tykkelse og god fleksibilitet. Imidlertid smelter HPPE-fibre ved temperaturer godt under 200°C, noe som gjør dem uegnet for sveising, støperiarbeid eller andre oppgaver som involverer flashvarme. Kevlar, derimot, forblir strukturelt godt over 300°C og er det naturlige valget for varme-pluss-kuttede miljøer.
Stålkjernegarn, som vikler filamenter av rustfritt stål rundt en kjerne som nylon eller aramid, presser kuttmotstand inn i A6-til-A9-serien og motstår alvorlige skråtrusler. Avveiningen er vekt og fingerferdighet; hansker med ståltråd føles stive og er ukomfortable for fint arbeid. De leder også både varme og kulde, så de er ikke egnet for elektrisk arbeid eller ekstrem temperatureksponering. De fleste kjøpere reserverer stålforsterkede aramidhansker for avfallssortering og resirkulering, der kuttfaren er ekstrem og komforten er sekundær.
Blandede garn fanger det beste av to materialer. En vanlig blanding er 50 prosent Kevlar med 50 prosent HPPE, som bevarer god varmetoleranse og kuttmotstand samtidig som den tilfører den mykere håndfølelsen av polyetylen. Et annet alternativ er nylon eller spandex blandet med aramid ved høyere målinger, noe som gir en rimelig hanske med moderat kuttmotstand og en tettsittende passform for samlebånd. Ved vurdering av tilbud, sammenlign fiberprosenten og kuttsertifikatet sammen; en hanske merket "Kevlar" med lavt fiberinnhold kan kun teste A2, mens en 50/50 aramid-og-HPPE-blanding kan nå A4 med bedre komfort.
Selv et par premium Kevlar-hansker vil svikte tidlig hvis de vaskes med feil vaskemiddel eller tørkes i direkte sollys. Aramid er kjemisk motstandsdyktig mot mange løsemidler, men sårbart for klorblekemiddel og UV-stråling, så vedlikeholdsinstruksjonene på etiketten er ikke valgfrie. Industriell vask ved høy temperatur forkorter levetiden til aramidgarn, og tilsetning av klorblekemiddel akselererer molekylær nedbrytning på en måte som er usynlig inntil stoffet rives under belastning.
Vask Kevlar-hansker i varmt vann, helst under 60°C, med et mildt vaskemiddel med nøytral pH. Ikke bruk tøymykner, fordi belegget på fiberoverflaten reduserer friksjonen mellom garnene og kan redusere den målte kuttmotstanden. Skyll grundig og tørk vekk fra direkte sollys og vekk fra varmestråler. Et tørkeskap med forsert luft ved lav temperatur er å foretrekke fremfor en gasstørker eller friluftsledning i sterk sol.
Inspeksjon bør finne sted før hvert skift i høyrisikoapplikasjoner. Se etter:
Skift Kevlar-hansker umiddelbart når noen av disse defektene viser seg. En hanske med skjæring gjennom aramidlaget tilfredsstiller ikke lenger det originale kutttestsertifikatet, selv om resten av stoffet ser fint ut. For gjenbrukbare lær-og-Kevlar-hybrider, følg skinnpleieanbefalingene fra hanskeleverandøren, fordi solingsoljer og fuktighetsnivåer påvirker om skinnskallet forblir fleksibelt og motstandsdyktig mot gnistskader. Etabler en erstatningsplan basert på faktiske slitasjedata fra nettstedet ditt; en hanske som vanligvis varer seks uker i lett montering, kan vare bare én uke i en stemplingscelle, og en leverandør som produserer for industriell bruk kan normalt hjelpe deg med å måle realistisk levetid.
Å kjøpe Kevlar-hansker i kvantitet er forskjellig fra å velge et butikkpar fra en hylle for sikkerhetsutstyr. Grossistkjøpere, importører og sikkerhetsdistributører trenger en leverandør som har stabil fiberforsyning, gir testdokumentasjon og kan utføre jevn kvalitet på tvers av produksjonspartier. Før du sender en innkjøpsordre til en leverandør av kuttbestandige arbeidshansker, still seks spesifikke spørsmål: hvilken kutttestmetode brukes; hvilken fiberprosent som vises i selve hansken; samsvarer sertifikatet med den nøyaktige stilen og størrelsesområdet som er oppgitt; hva er måleren og foringskonstruksjonen; hvilke vaske- og stellanbefalinger som gjelder; og hva er de dokumenterte toleransene for lengde, håndflatebredde og rivestyrke.
En etablert hanskeprodusent som Nantong Qiji Glove Co., Ltd. er et nyttig eksempel på hvordan man vurderer en partner. Selskapet ble grunnlagt i 1988 i Rugao, Jiangsu-provinsen, nær Shanghai, og har brukt mer enn tre tiår på å produsere arbeidshansker i skinn, inkludert funksjonelle modeller med kuttbestandige, slagfaste, vanntette og varmebestandige egenskaper. Dens posisjon som en Kina-basert sikkerhetshanskeprodusent som betjener globale kjøpere betyr at den kan imøtekomme både OEM-merkevare og tilpassede spesifikasjoner, noe som betyr noe når du trenger din egen etikett, emballasje eller en modifisert mansjettdesign for en lokal sluttbruker.
Når du har å gjøre med en leverandør, be om forhåndsproduksjonsprøver og få dem testet ved et uavhengig ISO 17025-akkreditert laboratorium i stedet for å stole på fabrikkens interne data. Prøver bør kondisjoneres og testes i standard atmosfære, og resultatene bør oppgi det faktiske stilnummeret. Forhandle MOQ (minimum ordrekvantitet) mot prognosen din, ikke mot prøveprisen, fordi kuttbestandige hansker med aramidfibre har minimumslengder som varierer med strikkemaskinen, og en lav MOQ kan tvinge frem en annen konstruksjon enn den du tok prøven. Avklar produksjonstiden og om leverandøren kan forplikte seg til en fast inspeksjonsdato for de ferdige varene; en produsent som inviterer tredjepartsinspeksjon viser tillit til prosessen.
Kvalitetskontroll under løpeturen er like viktig som sertifikatet. Sjekk at Kevlar-foringen, der den brukes, er sentrert og ikke forskyver seg etter gjentatt slitasje, at lærkornet er fri for store defekter på håndflaten, og at stingtettheten ved belastningspunktene oppfyller spesifikasjonen. Spør hvordan leverandøren håndterer avvikende batcher og hvilken kreditt- eller erstatningspolicy som gjelder i tilfelle et produksjonsparti ikke består den avtalte kutttesten. Klare, skriftlige avtaler på disse punktene forhindrer de vanligste tvistene mellom hanskeimportører og fabrikker.
Nedenfor finner du svar på spørsmålene innkjøpsteam og sikkerhetsansvarlige stiller oftest når de sammenligner alternativer for Kevlar-hansker.
Er Kevlar-hansker kuttsikre?Nei. Kevlar-hansker er kuttbestandige, ikke kuttsikre. Et tilstrekkelig skarpt blad med nok kraft kan skjære gjennom enhver hanske. ANSI-kuttenivået kvantifiserer hvor mye kraft som kreves for å skjære gjennom hanskematerialet, og til og med A9-klassifiserte hansker har en ytelsesgrense. Koble alltid hanskevalget med riktig vakthold og sikker arbeidspraksis. |
Hva betyr ANSI kuttnivå A4 på en Kevlar-hanske?ANSI A4 betyr at hansken tålte en skjærebelastning på 1500 til 2199 gram i standard ASTM F2992-test. Det er et solid nivå for håndtering og stempling av metallplater og representerer vanligvis en godt konstruert Kevlar-strikk eller lær-og-Kevlar-hybrid. Alt under A3 anses generelt ikke som meningsfullt for metallkantarbeid. |
Kan Kevlar-hansker vaskes?Ja, men med restriksjoner. Bruk varmt vann under 60°C, et nøytralt mildt vaskemiddel og ingen tøymykner eller klorblekemiddel. Tørk hanskene vekk fra direkte sollys og høy varme. Gjentatt vask kan senke kuttvurderingen hvis feil vaskekjemi brukes, så følg produsentens instruksjoner eller test vaskeprosessen før du implementerer et stort vaskeprogram. |
Hva er best for kuttmotstand: Kevlar eller høyytelses polyetylen?Det er ingen universell vinner. HPPE (som Dyneema) er mykere, lettere og mer behagelig for bruk hele dagen og kan oppnå høye ANSI-vurderinger ved fine målere. Kevlar er det bedre valget når varme, gnister eller smeltet sprut er tilstede fordi det ikke smelter ved høye temperaturer. For mange industrielle bruksområder gir en blanding av begge fibrene den beste balansen mellom kuttforsvar og komfort. |
Kan jeg bruke Kevlar-hansker til sveising?Kevlar-hansker alene er ikke designet for direkte sveisekontakt; du trenger en sveisehanske av okseskinn, gjerne med Kevlar-fôr. Skinnet gir den termiske barrieren mot gnister og kontaktvarme, og Kevlar-foringen gir skjæremotstand for skarpe kanter på arbeidsstykket. En vanlig Kevlar strikket hanske kan motstå varme opp til et punkt, men vil ikke beskytte mot direkte flamme eller tunge sveisegnister. |
Hva er forskjellen mellom 13-gauge og 18-gauge Kevlar-hansker?Gauge er antall masker per tomme. En 13-gauge hanske er laget med tykkere garn, er tyngre og mer slitesterk, og passer for grov håndtering; en 18-gauge hanske er finere, sitter strammere og gir bedre fingerferdighet for presisjonsarbeid. For den samme fiberblandingen har den finere tykkelsen vanligvis en litt lavere kuttvurdering fordi hver enkelt maske bærer mindre garnmasse, selv om den tettere strikken kompenserer delvis ved å fordele bladkraften over flere kontaktpunkter. Det riktige valget avhenger av om komfort eller brute holdbarhet er viktigere i applikasjonen din. |
Når du har begrenset konstruksjonen og kuttnivået som passer til arbeidscellen din, bestill en liten prøvebatch fra en pålitelig Kevlar-hanskeprodusent og test den under reelle produksjonsforhold. Samle tilbakemeldinger fra arbeiderne om komfort, grep, temperatur og hvor lenge hansken varer. Disse prøvedataene er langt mer verdifulle enn noe spesifikasjonsark når du skalerer opp til en full engrosordre.
Hvis du er interessert i våre produkter, vennligst kontakt oss
 +86-0513-68163373